


Beim Reibschweißen handelt es sich um ein Druckschweißverfahren, das die durch gegenseitige Reibung bei der Relativbewegung der Kontaktflächen der Schweißteile entstehende Wärme nutzt, um eine zuverlässige Materialverbindung zu erreichen. Beim Schweißprozess wird Druck ausgeübt, wodurch Reibung zwischen den zu schweißenden Materialien entsteht, was zu einem Temperaturanstieg an der Grenzfläche und in angrenzenden Bereichen führt und schließlich einen thermoplastischen Zustand erreicht. Unter dem Einfluss der Stauchkraft wird der Oxidfilm der Grenzfläche aufgebrochen, und das Material unterliegt einer plastischen Verformung und einem Fließen, wodurch durch die Diffusion von Grenzflächenelementen und metallurgische Reaktionen der Rekristallisation Verbindungen entstehen. Wichtig ist, dass für diesen Schweißprozess kein Zusatzmetall, Flussmittel oder Schutzgas erforderlich ist und der gesamte Vorgang in nur wenigen Sekunden abgeschlossen werden kann.
Die durch den hohen Druck induzierte relative Reibung zwischen den Oberflächen der beiden verschweißten Bauteile bei hohen Geschwindigkeiten hat zwei Effekte zur Folge:
- Es entfernt den Oxidfilm oder andere Schmutzschichten auf der Verbindungsoberfläche und bringt sauberes Metall zum Vorschein.
- Es erzeugt Wärme und bildet schnell eine thermoplastische Schicht auf der Verbindungsoberfläche. Durch das anschließende Reibungsdrehmoment und den axialen Druck werden diese gebrochenen Oxide und ein Teil der Kunststoffschicht aus der Verbindungsoberfläche extrudiert, um Grate zu bilden, und das verbleibende plastisch verformte Metall bildet das Schweißgut. Durch das abschließende Stauchen kann das Schweißgut weiter geschmiedet werden, was zu einer Schweißverbindung von guter Qualität führt.
Aus dem Schweißprozess ist ersichtlich, dass die Reibschweißverbindung unterhalb des Schmelzpunktes des zu schweißenden Metalls entsteht, Reibschweißen ist also ein Festkörperschweißverfahren.
Das Reibschweißen kann aufgrund der unterschiedlichen Bewegungsmodi der geschweißten Komponenten in verschiedene Typen eingeteilt werden.
- Die Schweißverbindung dreht sich um die Achse und kann in Reibschweißen mit Direktantrieb und Trägheitsreibschweißen unterteilt werden
- Die Schweißverbindung bewegt sich nicht und kann in Radialreibschweißen und Reibrührschweißen unterteilt werden
- Andere Bewegungen können in Reibauftragschweißen, lineares Reibschweißen und orbitales Reibschweißen unterteilt werden
Reibschweißen mit Direktantrieb
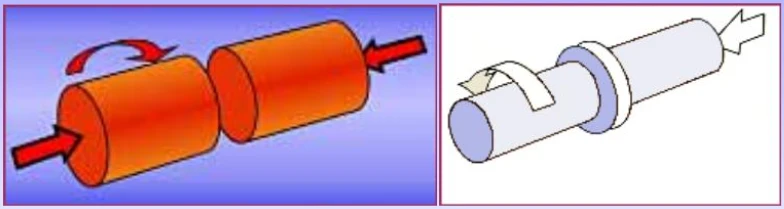
Dies ist eine übliche Art des Reibschweißens. Während des Schweißvorgangs wird das Werkstück vom Spindelmotor kontinuierlich angetrieben und rotiert mit konstanter Geschwindigkeit. Bis die vorgegebene Reibzeit bzw. Reibverformung erreicht ist, hört das Werkstück sofort auf zu rotieren und wird zum Schweißen umgedreht.
Trägheitsreibschweißen
Das rotierende Ende des Werkstücks wird im Schwungrad eingespannt. Zu Beginn des Schweißvorgangs werden zunächst das Schwungrad und das rotierende Ende des Werkstücks auf eine bestimmte Geschwindigkeit beschleunigt und anschließend das Schwungrad vom Hauptmotor getrennt. Gleichzeitig bewegt sich das bewegliche Ende des Werkstücks vorwärts und nach dem Kontakt mit dem Werkstück beginnt die Reibungserwärmung. Während des Reibschweiß-Erwärmungsprozesses wird das Schwungrad durch das Reibungsmoment abgebremst und seine Drehzahl nimmt allmählich ab. Wenn die Drehzahl Null erreicht, ist der Schweißvorgang beendet.
Radiales Reibschweißen
Ein abgeschrägter Ring wird an den Endflächen zweier Rohre mit entgegengesetzten Abschrägungen befestigt. Beim Reibschweißen wird der Ring rotiert und es entsteht radiale Reibung auf die beiden Rohrenden. Nach Abschluss der Reibungsphase wird die Drehung des Rings gestoppt und ein Stauchdruck ausgeübt.
Reibrührschweißen
Das Funktionsprinzip des Reibrührschweißens ist wie folgt: Ein rotierendes FSW-Werkzeug einer bestimmten Form aus hochtemperaturbeständigem Hartmaterial wird tief in die Kante gedreht, wo die beiden zu verschweißenden Materialien verbunden werden, und der Rührkopf wird eingestellt und gedreht.An der Verbindungskante der beiden Schweißverbindungen entsteht eine große Reibungswärme, die zu einer Metall-Kunststoff-Erweichungszone an der Verbindung führt. Diese plastische Erweichungszone wird unter der Wirkung des Rührkopfes gerührt und gequetscht.Wenn sich das Stiftwerkzeug dreht, fließt es entlang der Schweißnaht zurück, um einen plastischen Metallfluss zu bilden, und wird während des Abkühlvorgangs nach dem Verlassen des Rührkopfs extrudiert, um eine Festphasen-Schweißverbindung zu bilden.
Reibbelag
Beim Reibauftragsverfahren handelt es sich um ein Festkörperschweißverfahren, bei dem eine Beschichtung oder Materialschicht auf ein Substrat aufgebracht wird, indem durch Reibung erzeugte Wärme und Druck genutzt werden. Dieses Verfahren wird genutzt, um die Oberflächeneigenschaften eines Materials zu verbessern oder eine Schutzschicht mit gewünschten Eigenschaften zu erzeugen. In der Regel wird dabei ein rotierender, verbrauchbarer Stab oder Draht verwendet, der mit dem Substratmaterial in Kontakt kommt und dabei erhebliche Reibungswärme erzeugt.
Lineares Reibschweißen
Eines der beiden zum Schweißen vorgesehenen Werkstücke bleibt stationär, während sich das andere mit einer bestimmten Geschwindigkeit hin- und herbewegt, oder beide Werkstücke bewegen sich relativ zueinander hin und her. Durch die Druckeinwirkung entsteht durch die Reibung an der Grenzfläche zwischen den beiden Werkstücken Wärme, die den Schweißvorgang erleichtert.

Lineares Reibschweißen
Eines der beiden zum Schweißen vorgesehenen Werkstücke bleibt stationär, während sich das andere mit einer bestimmten Geschwindigkeit hin- und herbewegt, oder beide Werkstücke bewegen sich relativ zueinander hin und her. Durch die Druckeinwirkung entsteht durch die Reibung an der Grenzfläche zwischen den beiden Werkstücken Wärme, die den Schweißvorgang erleichtert.
Orbitalreibschweißen
Das Orbitalreibschweißen ist ein neu entwickeltes Schweißverfahren, das hauptsächlich zum Schweißen von Werkstücken mit unrundem Querschnitt eingesetzt wird
Beim Linear-Orbit-Reibschweißen folgt das Werkstück einer bestimmten linearen Umlaufbahn mit definierter Amplitude und Frequenz. Dadurch wird sichergestellt, dass die Vibrationsgeschwindigkeit den erforderlichen Wert erreicht, wodurch die Schweißoberfläche wiederholten und relativen Vibrationen und Reibung ausgesetzt wird.
Beim Kreisbahnreibschweißen bewegt sich jedes Partikel des Werkstücks relativ zur Schweißfläche auf einer Kreisbahn mit gleichbleibendem Radius und gleichbleibender Rotationsgeschwindigkeit. Sobald die Verbindung die Schweißtemperatur erreicht, endet die Reibungsbewegung des Werkstücks und der Schweißvorgang beginnt.
Zusammenfassend lässt sich sagen, dass die zum Schweißen vorgesehene Metalloberfläche während des gesamten Reibschweißprozesses einer fortschreitenden Reibungserwärmung von niedrigen zu hohen Temperaturen unterliegt. Es erfährt kontinuierliche Transformationen, die plastische Verformung, mechanische Ausgrabung, Adhäsion und molekulare Verbindung umfassen. Dies führt zur Bildung einer plastischen Verformungsschicht mit hoher Reibungsgeschwindigkeit, in der sich die Phänomene der Wärmeerzeugung, Verformung und Diffusion beim Reibschweißen konzentrieren. In den Phasen des Parkens und des Stauchschweißens werden die verformte Schicht auf der Reibfläche und das Metall in der Hochtemperaturzone teilweise zerkleinert und ausgetrieben. Anschließend wird das Schweißgut geschmiedet, wodurch eine hochwertige Schweißverbindung entsteht.
Eigenschaften des Reibschweißprozesses
- Kurze Schweißbauzeit und hohe Produktionseffizienz
- Die durch den thermischen Schweißzyklus verursachte Schweißverformung ist gering, die Maßgenauigkeit nach dem Schweißen ist hoch und es besteht keine Notwendigkeit für eine Verformungskorrektur und Spannungsentlastung nach dem Schweißen.
- Hoher Mechanisierungs- und Automatisierungsgrad, stabile Schweißqualität. Wenn die Schweißbedingungen gegeben sind, ist der Vorgang einfach und erfordert keine speziellen Schweißtechniker.
- Geeignet zum Schweißen verschiedener unterschiedlicher Materialien. Es kann Aluminium-Stahl, Aluminium-Kupfer, Titan-Kupfer, intermetallische Verbundstähle usw. schweißen, die bei herkömmlichem Schmelzen nicht geschweißt werden können.
- Ermöglicht das Schweißen von Stäben und Rohren mit gleichem oder unterschiedlichem Durchmesser
- Beim Schweißen entsteht kein Rauch, Lichtbogenlicht, schädliche Gase etc. und die Umwelt wird nicht belastet. Gleichzeitig wird im Vergleich zum Blitzschweißen 5-10 Mal elektrische Energie eingespart.
Allerdings bringt das Reibschweißen auch folgende Nachteile und Einschränkungen mit sich:
- Das Schweißen nicht kreisförmiger Querschnitte ist schwierig und erfordert eine komplizierte Ausrüstung. Außerdem ist es schwierig, scheibenförmige dünne Teile und dünnwandige Rohrverbindungen zu schweißen, da diese schwer zu klemmen sind.
- Es ist schwierig, ein Reibschweißen für Bauteile zu erreichen, deren Form und Montageposition festgelegt wurden.
- Die Verbindungen neigen zum Graten und müssen nach dem Schweißen bearbeitet werden.
- Das Klemmteil ist anfällig für Kratzer oder Klemmspuren
Das Reibschweißen zeichnet sich durch hohe Qualität, Effizienz, Energieeinsparung und Umweltfreundlichkeit aus und findet zunehmend breite Verbreitung sowohl in neuen als auch in traditionellen Industriezweigen. Dazu gehören Luft- und Raumfahrt, Kernenergie, Waffen, Automobil, Energieerzeugung, Meeresentwicklung und Maschinenbau.
Luft- und Raumfahrt: Flugzeugmotoren, Kurbelwellenteile für Verbrennungsmotoren
Automobilbau: Räder, Spurstangen, Auslassventile, Rotoren


